一位汽车悬置部件工程师正为新批次锥形橡胶弹簧的批量投产发愁:采购来的胶料邵氏硬度符合标称值,但硫化后刚度离散大、疲劳寿命波动明显;模具未变、设备参数照搬上批,问题却出在原材料批次切换之后。他真正要解决的,不是“换哪家供应商”,而是“采购规格如何与硫化工艺衔接?”——这并非简单的参数对照,而是材料行为模型与工艺窗口之间的动态匹配过程。采购规格与硫化工艺的衔接,本质是将橡胶材料在特定温度、压力、时间
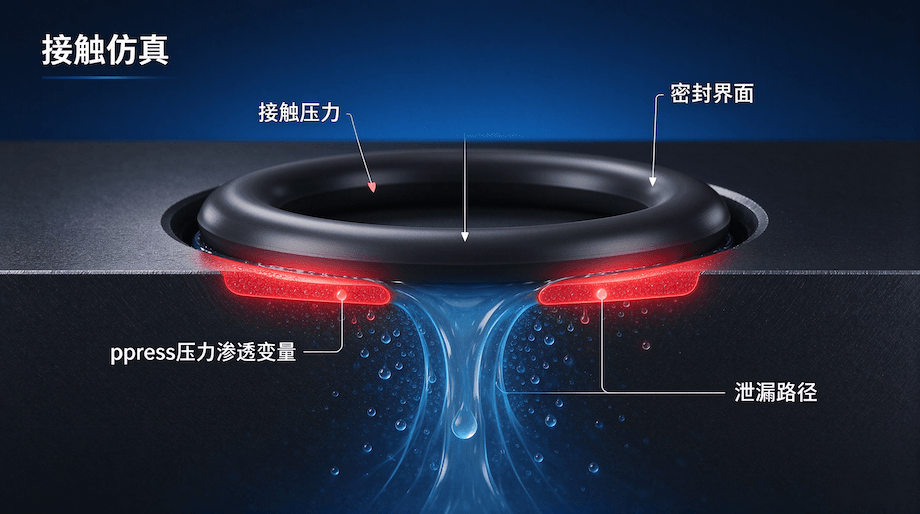
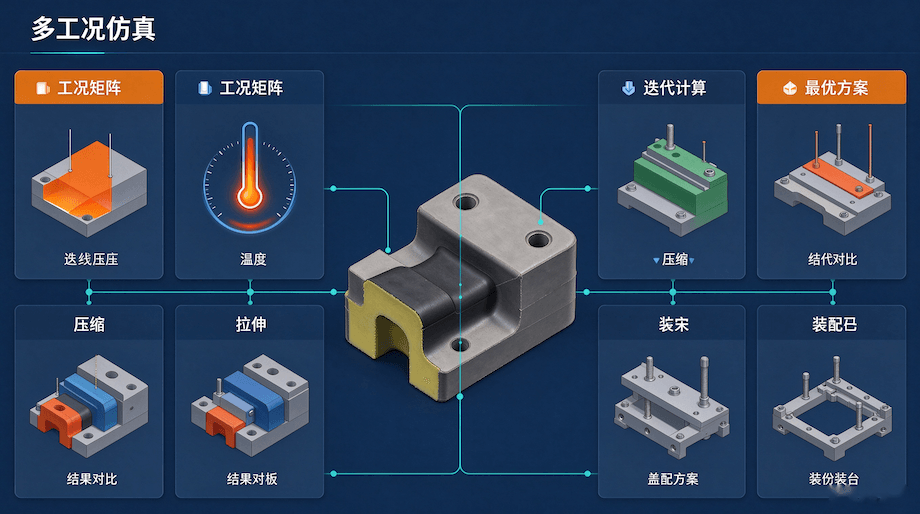
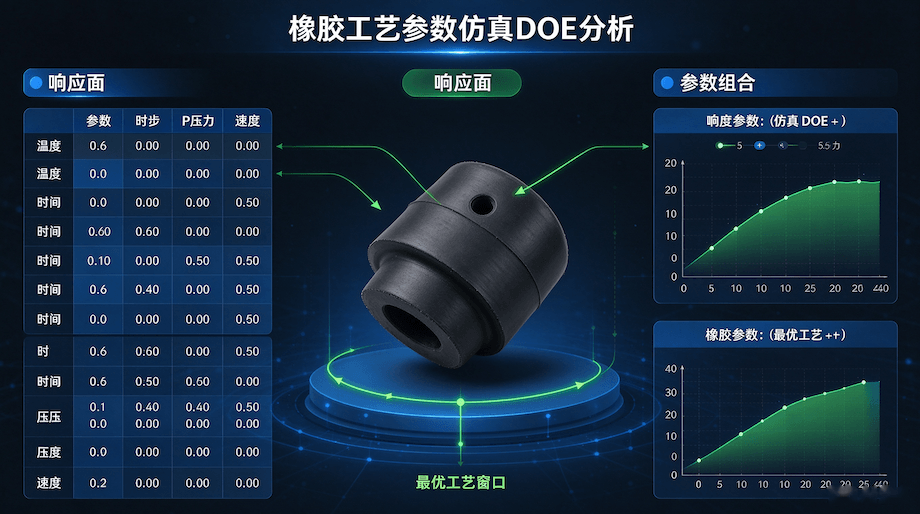
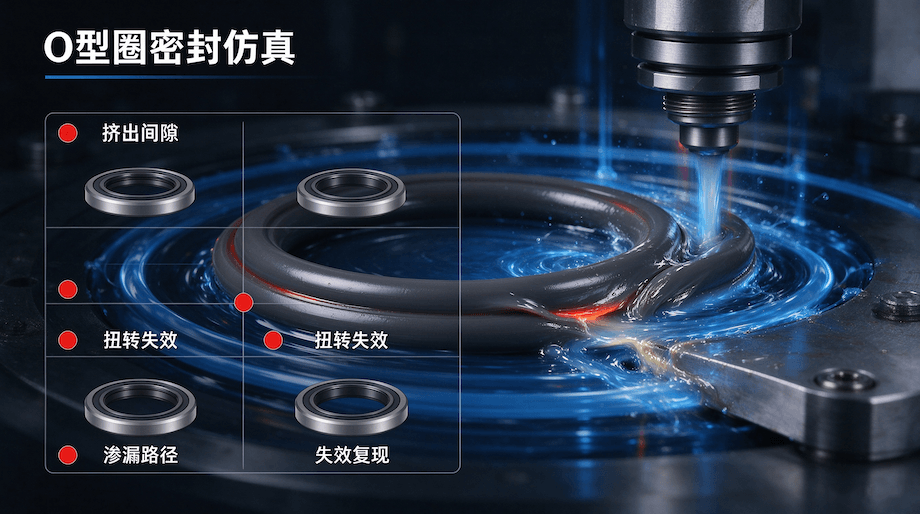
一位汽车悬置部件工程师正为新批次锥形橡胶弹簧的批量投产发愁:采购来的胶料邵氏硬度符合标称值,但硫化后刚度离散大、疲劳寿命波动明显;模具未变、设备参数照搬上批,问题却出在原材料批次切换之后。他真正要解决的,不是“换哪家供应商”,而是“采购规格如何与硫化工艺衔接?”——这并非简单的参数对照,而是材料行为模型与工艺窗口之间的动态匹配过程。 采购规格与硫化工艺的衔接,本质是将橡胶材料在特定温度、压力、时间下的非线性演化规律,前置映射到采购指标的可测性、可重复性与可仿真性上。它要求采购端不仅关注硬度、门尼粘度等单点指标,更要理解这些指标在硫化反应动力学中的物理意义,以及它们如何影响最终产品的应力松弛、Mullins效应和热累积行为。 我们在橡胶超弹性、粘弹性及热-力耦合仿真领域积累多年经验,依托Abaqus等工具完成从材料试验标定、本构参数拟合,到密封件、衬套、空气弹簧等产品的静动态刚度、接触密封、疲劳耐久及硫化成型全流程仿真;尤其擅长解决大变形、接触非线性、橡胶金属粘接失效与循环载荷生热等难点,仿真结果与实物试验对标性高,可提前预判缺陷、优化模具与硫化工艺,减少试制样件。上海三泽信息技术有限公司作为达索SolidWorks官方授权代理商,长期为汽车零部件、机械设备等领域客户提供多物理场耦合仿真服务,联系电话19941903551,官网https://www.sahze.com.cn提供技术资料与对接入口。接下来,你需要先厘清这一衔接关系的定义边界与适用前提。
采购规格与硫化工艺衔接,不是把采购单上的数值直接填入硫化机控制面板,而是构建一套可验证的因果链:采购指标(如邵氏硬度、门尼粘度)→ 材料本构响应(如拉伸模量、应力松弛率、硫化速率常数)→ 工艺窗口适配(如起硫时间、正硫化时间、模腔温度梯度)→ 产品性能输出(如垂向刚度、水平位移滞后角、循环疲劳寿命)。 这一衔接的适用边界非常明确:仅当采购规格中包含可标定、可复现、可嵌入仿真的材料参数时成立。例如,仅标注“邵尔A 65±3”而未说明测试条件(温度、压头加载速度、试样厚度)的硬度值,无法支撑仿真所需的应力-应变曲线拟合;仅提供“门尼粘度 ML(1+4) 100℃”而无硫化曲线(MH、ML、ts1、t90)的胶料,难以反推其在150℃×8min工艺下的交联密度分布。衔接失效的典型表现,是同一采购规格下不同批次胶料在相同硫化制度中产出的产品性能离散度显著高于行业通常水平。
该衔接机制的可靠运行,需同时满足三项基础条件:一是材料需完成实验室级标定,包括单轴拉伸、平面拉伸、纯剪切试验数据采集,并拟合出适用于工程仿真的Ogden或Yeoh型本构模型参数;二是硫化工艺必须具备可建模的热边界条件,即模具表面温度、传热系数、胶料初始温度等参数可实测或可追溯;三是仿真平台需支持热-力耦合求解,能同步计算硫化反应放热、胶料导热与大变形接触之间的相互作用。 当任一条件缺失时,衔接即退化为经验试调。例如,若采购规格中未约定胶料的炭黑分散度或填料粒径分布,仿真中无法准确表征其对导热系数与焦烧时间的影响,此时即便输入精确的门尼粘度,也无法预测实际硫化过程中模腔中心区域是否出现欠硫;又如,若硫化机无实时模温反馈模块,仅按设定温度运行,则仿真中采用的理想均温边界将导致热历史计算偏差,进而使交联度预测失准。这类约束不因企业规模或设备新旧而改变,只取决于数据闭环的完整性。
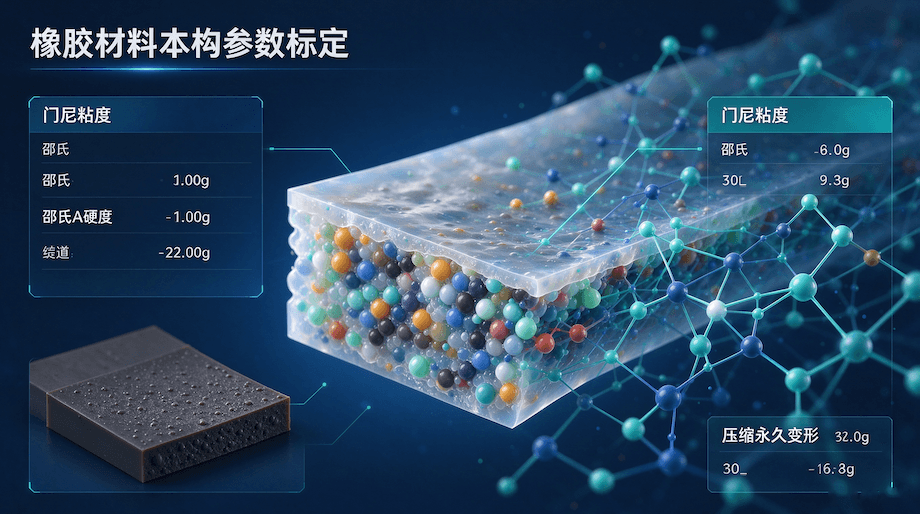
采购规格中的门尼粘度直接影响胶料流动性与充模时间,高门尼胶料需更高硫化温度或更长预热时间以降低粘度;而邵氏硬度则关联交联密度初值,硬度偏低的胶料在相同硫化时间内更易过硫,需缩短t90窗口。这种影响不可仅凭经验估算,须通过阿累尼乌斯图法推算不同温度下的硫化速率变化,并在仿真中验证模腔内各区域是否同步达到正硫化点。
硫化工艺越复杂(如多段升温、压力分阶),对采购规格的维度要求越全。除常规硬度与门尼外,还需提供硫化曲线特征值(ts1、t50、t90、MH/ML比)、压缩变形率及热空气老化后的性能保持率。这些数据共同构成材料在热历史作用下的响应指纹,是仿真中设置时间-温度叠加(TTS)原则的基础输入。
现行标准对硫化橡胶硬度测定有明确方法规范,要求在规定温度、加载速度与试样厚度下测量,所得值才具可比性。采购规格若仅写“邵氏A 60”,未注明依据现行有效标准(如GB/T 39693.4-2025)执行,则该数值无法用于仿真前的材料参数标定。匹配的关键在于:硬度测试条件须与仿真中设定的参考温度、应变率保持一致,否则本构模型拟合将产生系统性偏差。
当硫化温度提高10℃,多数天然胶体系的硫化速率约加快一倍,此时若维持原采购规格中的门尼粘度,可能导致焦烧时间不足、制品表面缺胶。合理做法是:在采购规格中同步下调门尼粘度区间(如由65±3调整为62±3),并增加对早期硫化特性(ts1)的限定,确保胶料在高温快速硫化条件下仍具备足够加工安全性。该调整需以阿累尼乌斯图法推算寿命与温度关系为依据,而非简单线性外推。
门尼粘度反映胶料在特定温度与剪切速率下的流动阻力,它不直接决定硫化时间,但通过影响胶料在模腔内的流动状态与热传递效率,间接改变实际受热均匀性。高门尼胶料充模慢,模腔边缘先受热硫化,中心后升温,导致实际有效硫化时间延长;低门尼胶料则易产生飞边,局部剪切生热加剧,可能引发局部过硫。因此,采购规格中门尼粘度的允差范围,必须结合具体产品结构厚度与模具流道设计来设定。
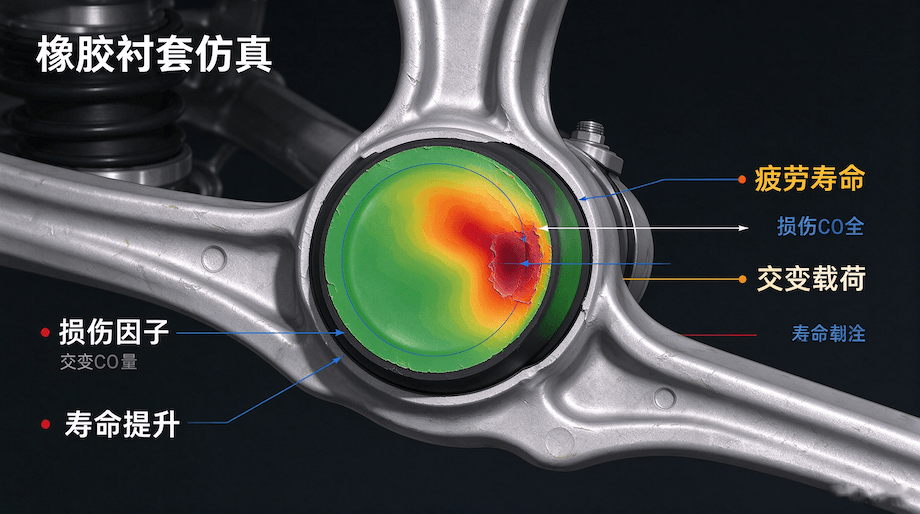
可以。案例显示,同类结构垂向最短寿命约3.613×10⁴次,水平方向可达1.319×10⁵次,这种各向异性源于硫化过程中胶料在模腔内受力状态差异。通过仿真回溯发现,寿命短板主要出现在垂向压缩时橡胶金属粘接界面的剥离起始区,而该区域的应力集中程度直接受胶料在硫化末期的模量增长速率影响。因此,采购规格中可增加对t70至t90阶段模量增长率的限定,引导供应商优化促进剂体系,从而提升界面耐久性。
当采购规格未提供填料分散度、防老剂类型或微量水分含量等参数时,仿真需采用敏感性分析策略:固定已知参数,对未知参数设定合理区间(如水分含量0.1–0.8%),运行蒙特卡洛抽样,观察其对关键输出(如中心区域交联度标准差)的影响权重。若某参数敏感度显著高于其他变量,则应推动采购规格升级,将其纳入必检项,而非在仿真中强行赋值。
不能。小批量阶段恰恰是最需衔接的环节。此时样品数量少、测试成本高,若仅依赖实物爆破或台架试验,难以定位问题是出在胶料批次、模具磨损还是工艺漂移。而通过将采购实测数据(如该批次门尼粘度实测值63.2、邵氏硬度64.5)直接代入已验证的仿真模型,可快速识别硫化温度设定是否偏离该胶料的窗口,避免将工艺调试周期拖入量产阶段。
【标签:#橡胶仿真 #硫化工艺 #采购规格 #材料标定 #热力耦合】
2026-11-01 09:38:15
2026-10-31 07:40:20
2026-10-29 08:16:13
2026-10-28 09:17:51
2026-10-27 09:49:02
2026-10-26 09:00:48
2026-10-25 08:25:09
2026-10-24 09:36:23
2026-10-23 10:48:30
2026-10-22 08:41:32
2026-10-21 20:13:48
2026-10-21 07:42:31
2026-10-20 08:08:06
2026-10-19 08:46:58
2026-10-18 08:21:13