
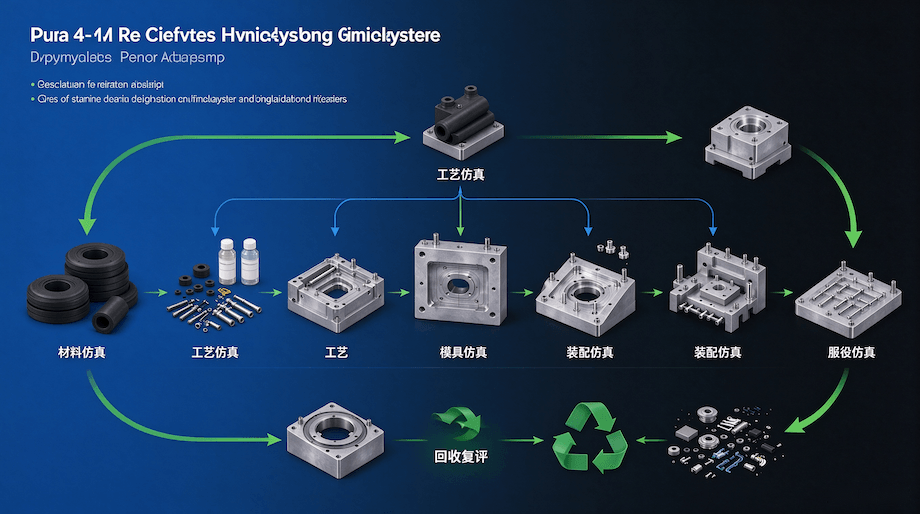
高温工况下密封件寿命如何?200℃以上橡胶件失效前,仿真能提前预判关键衰减点
某汽车零部件厂工程师正调试新产线的热油管路密封系统,刚升至180℃就发现氟橡胶O型圈边缘出现微裂纹,现场临时停机更换。他翻着供应商提供的“200℃下使用寿命≥5000小时”声明,却找不到这份数据的测试条件与验证路径。这类场景在2026年高温流体装备交付季频繁发生——密封件寿命不是靠标称温度硬扛出来的,而是由材料响应、结构变形、接触状态与热累积共同决定的动态过程。高温工况下密封件寿命如何?答案不在产
某汽车零部件厂工程师正调试新产线的热油管路密封系统,刚升至180℃就发现氟橡胶O型圈边缘出现微裂纹,现场临时停机更换。他翻着供应商提供的“200℃下使用寿命≥5000小时”声明,却找不到这份数据的测试条件与验证路径。这类场景在2026年高温流体装备交付季频繁发生——密封件寿命不是靠标称温度硬扛出来的,而是由材料响应、结构变形、接触状态与热累积共同决定的动态过程。高温工况下密封件寿命如何?答案不在产
你刚调完一台平板硫化机的参数,模具却在第三模就开裂;或者明明按工艺卡设了150℃、12分钟、15MPa,成品扯断伸长率却总差5%——这不是设备问题,而是对硫化三要素的理解还停在“知道有这三样”,没落到材料响应的真实物理过程上。硫化三要素是什么?它不是三个孤立参数,而是一组相互耦合、必须同步标定的边界条件:温度决定反应速率与交联密度,时间决定网络演化完成度,压力则控制胶料流动、排气与界面贴合。脱离橡
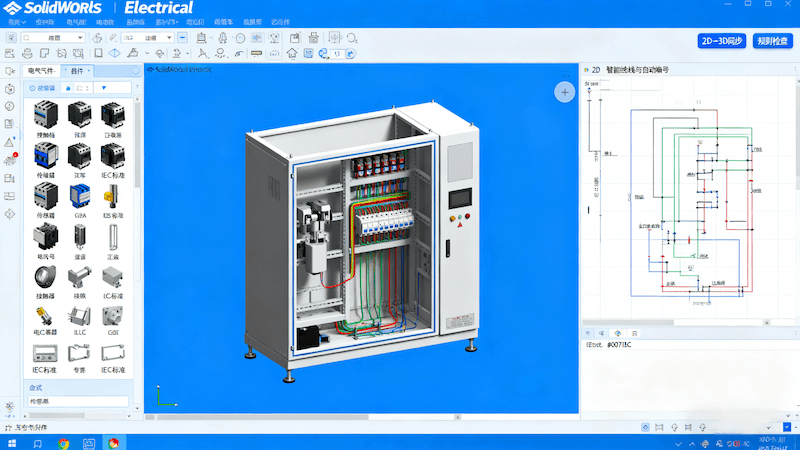
工程师正把一只锥形橡胶弹簧用力压进金属壳体,手刚松开就听见“啪”的一声脆响,边缘已出现细小裂纹。隔壁工位同事在调试气动压机,O形圈刚套上阀芯就局部鼓起、变形不均。这类问题不是偶然,而是橡胶材料大变形、强非线性与装配路径耦合失配的典型表现。你真正要解决的,不是换一种润滑剂或调慢压速,而是从装配前就预判哪里会撕、为什么撕、怎么改。仅靠经验试错无法稳定规避撕裂,必须用具备橡胶超弹性、粘弹性与接触非线性求
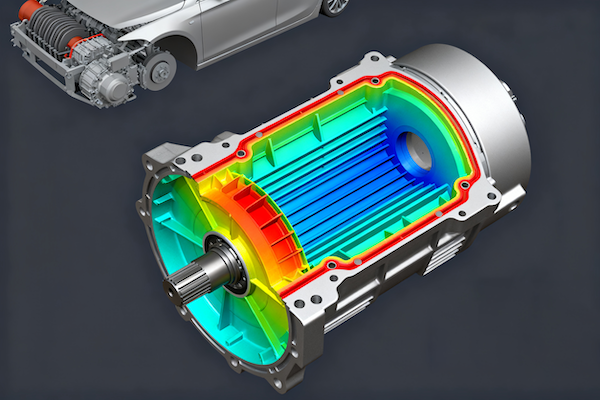
一位汽车悬置部件工程师正为新批次锥形橡胶弹簧的批量投产发愁:采购来的胶料邵氏硬度符合标称值,但硫化后刚度离散大、疲劳寿命波动明显;模具未变、设备参数照搬上批,问题却出在原材料批次切换之后。他真正要解决的,不是“换哪家供应商”,而是“采购规格如何与硫化工艺衔接?”——这并非简单的参数对照,而是材料行为模型与工艺窗口之间的动态匹配过程。采购规格与硫化工艺的衔接,本质是将橡胶材料在特定温度、压力、时间
真实工况中,很多设备的橡胶支撑件既要长期接触液压油、齿轮油等介质,又得暴露在紫外线、温差循环与雨水侵蚀下。你可能已经发现:同一批次的密封圈,在车间内能用两年,装到户外泵站后半年就开裂;某款标称“耐油”的EPDM垫片,一到夏季高温高湿环境就加速硬化——问题不在材料本身标称性能,而在于它是否经受过与真实服役状态匹配的非线性仿真验证。结论很直接:仅靠材料手册参数选型,无法可靠应对耐油与耐候场景如何选材?
在汽车零部件开发中,你是否常遇到这样的问题:同一款橡胶衬套装车后,在不同车型或驾驶工况下寿命差异极大——有的行驶3万公里就出现异响,有的却能稳定运行10万公里以上。真正卡住研发进度的,不是材料选型本身,而是无法提前判断它在真实往复运动与滑动摩擦复合工况下的磨损演化路径。如何预测往复或滑动工况下的磨损?这个问题直接决定着台架验证轮次、样车路试周期和量产批次的一致性风险。答案很明确:单靠物理试验已不可

2026-07-05 09:46:39

2026-07-06 12:11:01

2026-07-06 16:07:08

2026-07-04 09:01:34

2026-07-01 07:55:40

2026-07-03 11:17:15

2026-07-07 07:01:56

2026-06-28 11:15:05

2026-07-08 07:40:42

2026-07-02 08:13:28

2026-07-09 09:10:40

2026-06-29 07:27:12

2026-06-24 08:04:40

2026-06-22 09:48:08

2026-07-10 06:48:08