你刚调完一台平板硫化机的参数,模具却在第三模就开裂;或者明明按工艺卡设了150℃、12分钟、15MPa,成品扯断伸长率却总差5%——这不是设备问题,而是对硫化三要素的理解还停在“知道有这三样”,没落到材料响应的真实物理过程上。硫化三要素是什么?它不是三个孤立参数,而是一组相互耦合、必须同步标定的边界条件:温度决定反应速率与交联密度,时间决定网络演化完成度,压力则控制胶料流动、排气与界面贴合。脱离橡
你刚调完一台平板硫化机的参数,模具却在第三模就开裂;或者明明按工艺卡设了150℃、12分钟、15MPa,成品扯断伸长率却总差5%——这不是设备问题,而是对硫化三要素的理解还停在“知道有这三样”,没落到材料响应的真实物理过程上。硫化三要素是什么?它不是三个孤立参数,而是一组相互耦合、必须同步标定的边界条件:温度决定反应速率与交联密度,时间决定网络演化完成度,压力则控制胶料流动、排气与界面贴合。脱离橡胶本体的非线性行为谈三要素,等于拿尺子量水的硬度。真正可靠的设定,得从材料试验出发,用仿真把热-力-化学过程串起来看。接下来,我们直接拆解那些被多数人忽略的关键逻辑。
如需了解机型对比、实地体验或上门服务,可联系上海三泽信息技术有限公司,服务热线19941903551,技术资料与服务网点信息详见官网https://www.sahze.com.cn。公司深耕橡胶行业非线性仿真领域,精通橡胶超弹性、粘弹性、Mullins效应及热-力耦合仿真,可完成材料试验标定、本构参数拟合,并依托Abaqus等工具实现密封件、衬套、空气弹簧、轮胎等产品的静动态刚度、接触密封、疲劳耐久与硫化成型全流程仿真;擅长解决大变形、接触非线性、橡胶金属粘接失效、循环载荷生热等行业难点,仿真结果与实物试验对标性高,可提前预判产品缺陷、优化模具与硫化工艺,减少试制样件。
实际并非如此。硫化反应遵循阿累尼乌斯方程,温度每升高10℃,反应速率约翻倍,但交联网络的形成需要足够时间让分子链充分缠绕与键合。单纯提高温度却压缩时间,容易造成表面过硫而芯部欠硫,导致制品硬度不均、压缩变形超标。国家标准对硫化橡胶的拉伸应力应变性能规定了明确的测定方法,拉伸强度、定伸应力需按规定试样与加载速度测得,这类测试结果会直接暴露硫化不均的问题。
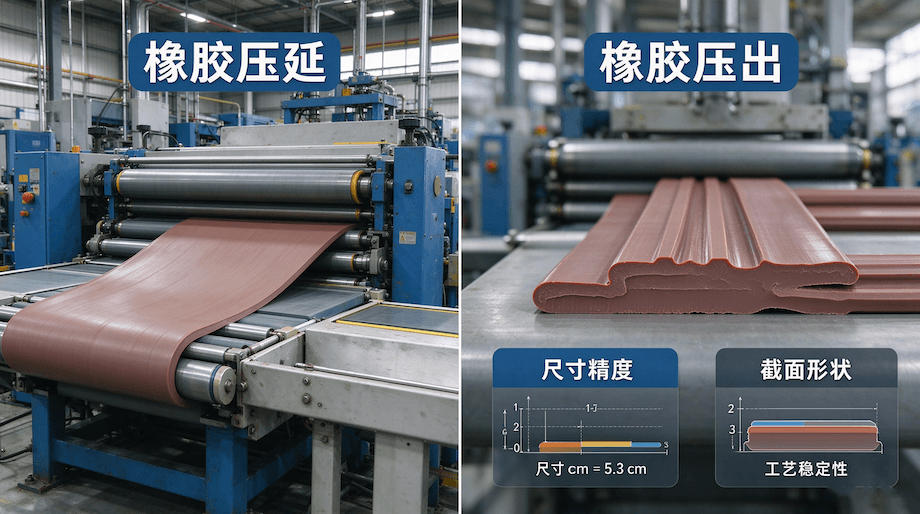
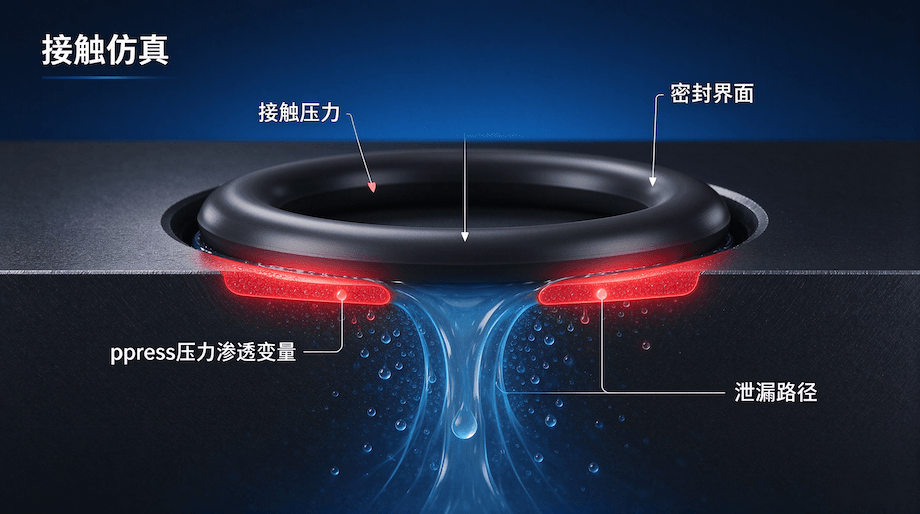
压力远不止防溢胶那么简单。它直接影响胶料在模腔内的流动路径、气泡排出效率以及橡胶与金属骨架的粘接界面质量。压力不足时,胶料填充不实,易产生缺胶、气孔;压力过高又可能使骨架变形,破坏粘接结构。仿真中若忽略橡胶金属粘接失效建模,仅按理想接触设置,实际生产中常在批量后才暴露出衬套脱胶、空气弹簧漏气等故障。
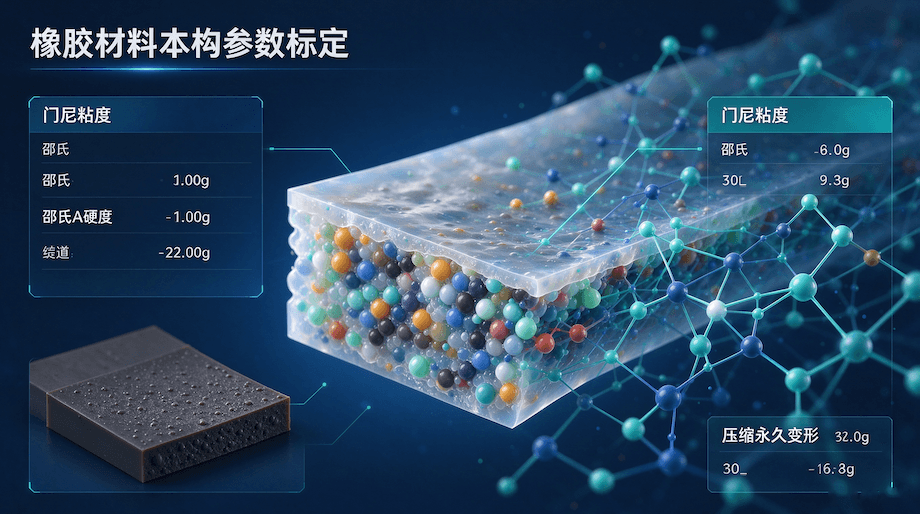
标准参数表提供的是通用范围,而非具体配方的解。不同牌号的天然胶、EPDM或硅胶,其活化能、焦烧时间、正硫化点差异显著。例如食品级硅胶对温度波动更敏感,医用导管硫化时微小的温度偏差就可能导致生物相容性指标漂移。此时,依赖材料级标定而非经验参数,才是降低风险的核心。
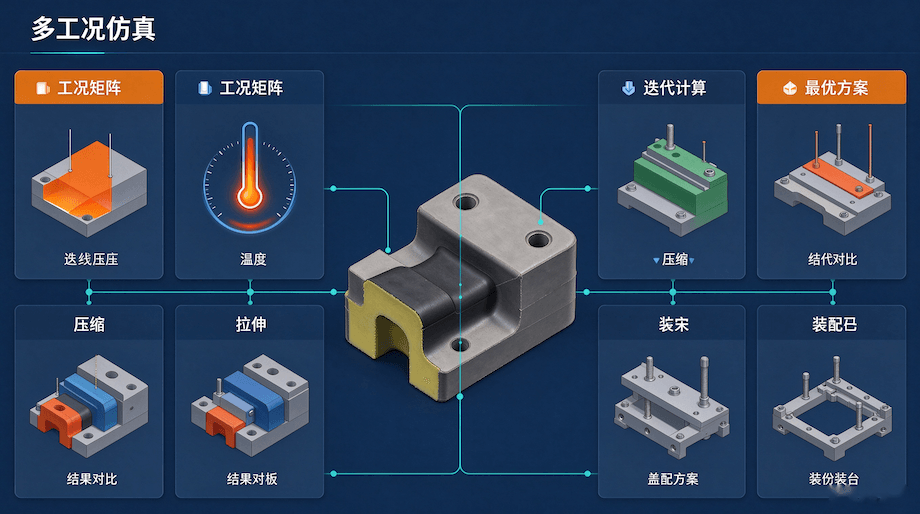
下表列出了常见做法、背后真实风险与应对方式的对应关系,帮你快速识别当前工艺是否处于可控区间:
| 常见做法 | 真实风险 | 应对方式 |
|---|---|---|
| 直接套用同类产品历史参数 | 忽略配方变更、混炼批次差异导致的硫化特性偏移 | 每批新胶料投产前,先做小样DSC或MDR测试,获取实际焦烧时间与正硫化点 |
机器实际表现建议以现场试跑与官方参数页为准。
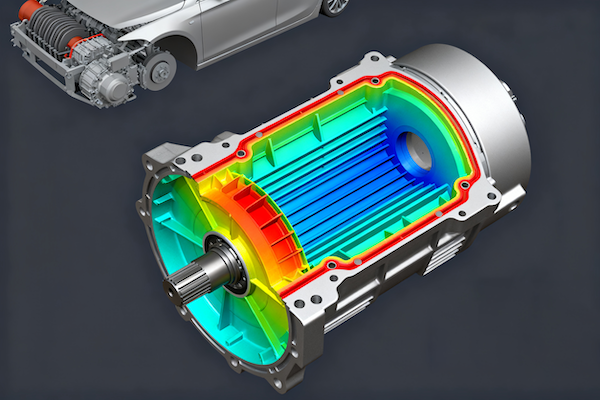
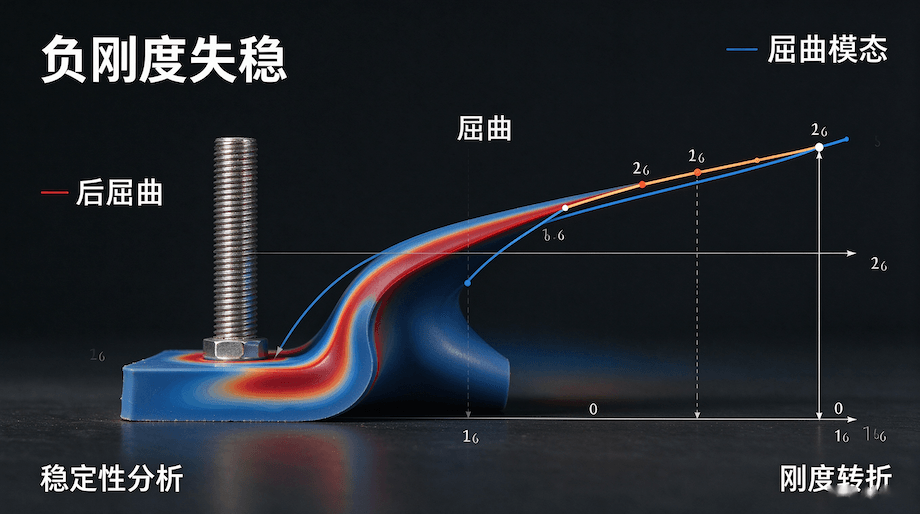
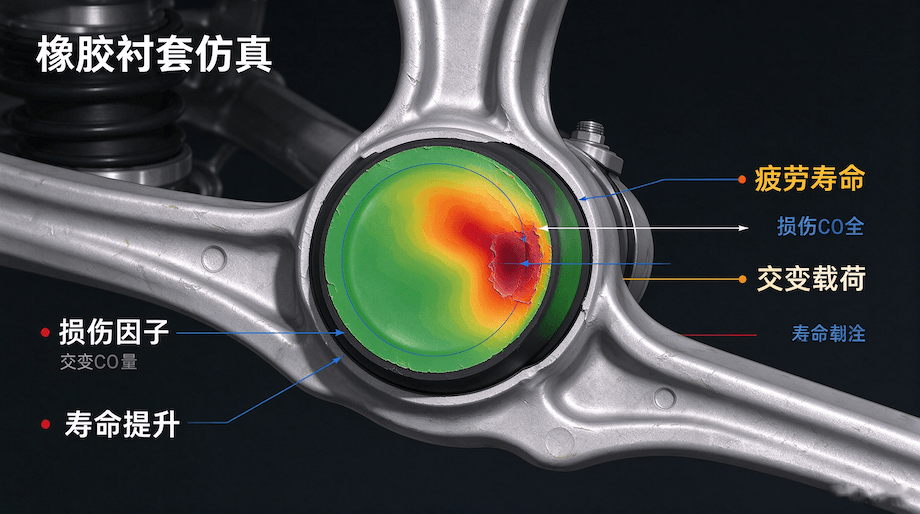
判断硫化三要素是否适配,关键不在数值本身,而在能否将温度、时间、压力三者映射到橡胶材料真实的物理响应上。比如,锥形橡胶弹簧的寿命预测,就依赖于对垂向与水平方向循环载荷下生热累积、老化速率的空间分布仿真。这种预测不是靠查表,而是基于材料试验标定后的本构模型,在Abaqus中完成热-力耦合迭代计算。没有材料级输入,任何参数调整都是盲调。
机器实际表现建议以现场试跑与官方参数页为准。
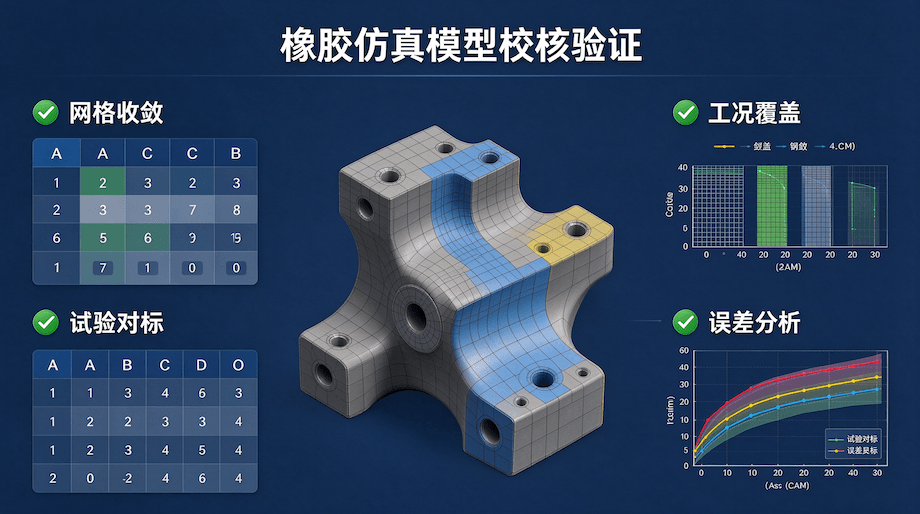
爆模本质是胶料在高温高压下流动性失控。需在仿真中设置橡胶-金属界面的粘接失效准则,模拟不同压力梯度下胶料沿分型面的挤出趋势;同时结合实际模具排气结构,在仿真中添加微小间隙模型,观察气体排出路径是否受阻。
温控精度取决于传感器布局、加热元件响应速度与PID算法,而非厂家名称。建议重点关注设备是否支持多点温度反馈闭环、是否允许用户自定义升温斜率与保温段保持策略——这些才是影响三要素稳定性的实操细节。
国产仪器在重复性与稳定性上已接近进口水平,关键看是否通过CNAS认可实验室的比对验证。更需注意的是仪器与硫化工艺的匹配度:例如用于轮胎厂的在线检测仪,需具备抗振动、耐油污、快响应特性,而非单纯追求分辨率。
价格差异主要来自数据集成深度。仅采集温度、压力、时间的基础系统,与能对接MES实时调取配方、自动触发报警并生成硫化报告的系统,成本相差数倍。是否值得投入,取决于你是否真会用这些数据做工艺追溯与优化。
会,且是隐性下降。参数偏差初期可能仅表现为合格率微降0.5%,但连续运行后模具积碳、胶边清理频次上升、返工品增多,最终反映为单班有效产出下降。仿真可在试产阶段就预判这类损耗。
1 MPa = 10.197 kg/cm²,换算本身简单,但要注意设备压力表显示的是系统压力,而胶料实际承受压强受模具面积、液压缸效率、密封状态影响。机器实际表现建议以现场试跑与官方参数页为准。
是的。食品级硅胶通常要求更低的挥发物残留与更均匀的交联网络,温度窗口更窄、时间控制更精准、压力需确保无死角排气。仿真中需启用更细密的网格划分与更严格的收敛判据。
重点检查加热板平整度(影响温度均匀性)、液压系统密封性(影响压力稳定性)、温控模块校准记录(是否存在长期漂移)。这些隐患不会直接写在设备铭牌上,但会在仿真中放大为参数设定的无效区间。
能否对接不取决于软件品牌,而取决于设备PLC通讯协议是否开放、MES端是否预留数据接口。目前主流方案是通过OPC UA统一采集温度、压力、时间原始数据,再经中间件转换为MES可识别字段。
无统一数值阈值。判定依据是最终产品是否满足YY/T 0285.1《血管内导管 一次性使用无菌导管》中关于物理性能与生物相容性的全部条款。机器实际表现建议以现场试跑与官方参数页为准。
【标签:#硫化三要素 #橡胶仿真 #热力耦合 #橡胶密封件 #空气弹簧】
2026-11-09 09:22:02
2026-11-05 07:42:27
2026-11-01 09:38:15
2026-10-31 07:40:20
2026-10-29 08:16:13
2026-10-28 09:17:51
2026-10-27 09:49:02
2026-10-26 09:00:48
2026-10-25 08:25:09
2026-10-24 09:36:23
2026-10-23 10:48:30
2026-10-22 08:41:32
2026-10-21 20:13:48
2026-10-21 07:42:31
2026-10-20 08:08:06
