橡胶制品从硫化出炉到装配使用之间,常有一段看似“静止”的停放时间。不少客户发现:同一批次的密封条,刚出模时压装顺畅、回弹有力;放了7天再上产线,却出现口模积料、表面喷霜,甚至压装力突增导致工装异常磨损。这并非偶然——停放时间为什么会影响成品质量?根本原因在于橡胶材料内部仍在持续发生的物理化学演化过程:硫化反应并未真正终止,网络结构仍在微调;残余应力缓慢松弛;低分子量迁移物(如防老剂、促进剂析出物)
橡胶制品从硫化出炉到装配使用之间,常有一段看似“静止”的停放时间。不少客户发现:同一批次的密封条,刚出模时压装顺畅、回弹有力;放了7天再上产线,却出现口模积料、表面喷霜,甚至压装力突增导致工装异常磨损。这并非偶然——停放时间为什么会影响成品质量?根本原因在于橡胶材料内部仍在持续发生的物理化学演化过程:硫化反应并未真正终止,网络结构仍在微调;残余应力缓慢松弛;低分子量迁移物(如防老剂、促进剂析出物)逐渐向表层富集;而环境温湿度变化又会加速这些不可逆的老化路径。它不靠设备故障报警,也不留明显外观缺陷,却悄然削弱密封性、降低疲劳寿命、放大批次离散性。你若正为某批橡胶衬套装机后漏气率升高或空气弹簧垂向刚度漂移而排查原因,不妨先核对这批件的停放记录——很多问题的答案,就藏在从硫化结束到上线装配之间的那几天里。接下来,我们直接拆解橡胶停放背后的机理构成、实际影响与可控对策。
橡胶停放不是静止等待,而是材料内部多尺度演化的关键窗口期。它由三类同步进行但速率不同的过程共同主导:一是硫化网络的后交联与重排,尤其在含过氧化物或高活性促进剂体系中,室温下仍存在缓慢的键重组,导致硬度与模量持续上升;二是残余应力的粘弹性松弛,模具约束解除后,橡胶内部因大变形产生的应力不会释放,而是在数小时至数天内逐步衰减,直接影响后续尺寸稳定性与装配应力;三是小分子迁移与相分离,未参与反应的加工助剂、防老剂及硫化副产物,在停放过程中沿浓度梯度向表面或界面迁移,形成喷霜、发白或界面弱化。这三者彼此耦合:应力松弛改变局部自由体积,加速小分子扩散;而表面析出物又会抑制进一步的应力释放。你手头那张标注“硫化完成即发货”的工艺卡,很可能忽略了这个非稳态过渡阶段的真实演化节奏。
| 过程类型 | 主要表现 | 对成品质量的典型影响 | 可观测窗口(典型) |
|---|---|---|---|
| 后交联演化 | 硬度、定伸应力缓慢上升 | 装配过盈量不足、密封预紧力衰减 | 24–96 小时 |
| 应力松弛 | 尺寸轻微回缩、形状记忆减弱 | 配合间隙增大、定位精度下降 | 数小时至7天 |
| 小分子迁移 | 表面泛白、喷霜、触感发黏 | 密封界面污染、粘接强度下降 | 48小时起明显 |
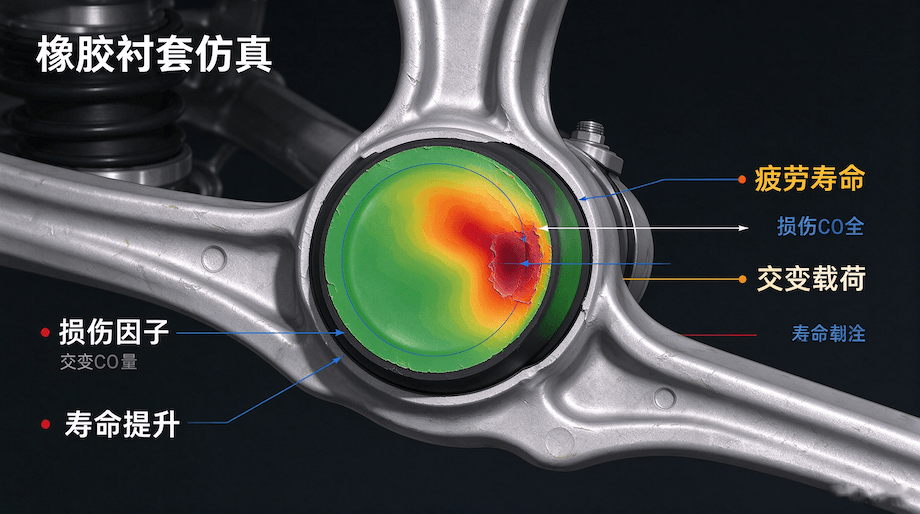
这类演化无法仅凭目视判断,也难靠常规出厂检测覆盖——因为标准拉伸测试取样于制品本体,而失效往往始于表层几微米或装配接触界面。你真正需要的,是能模拟停放期间材料内部应力-扩散-反应耦合作用的预测能力,而非仅依赖经验设定一个“建议停放3天”的模糊阈值。
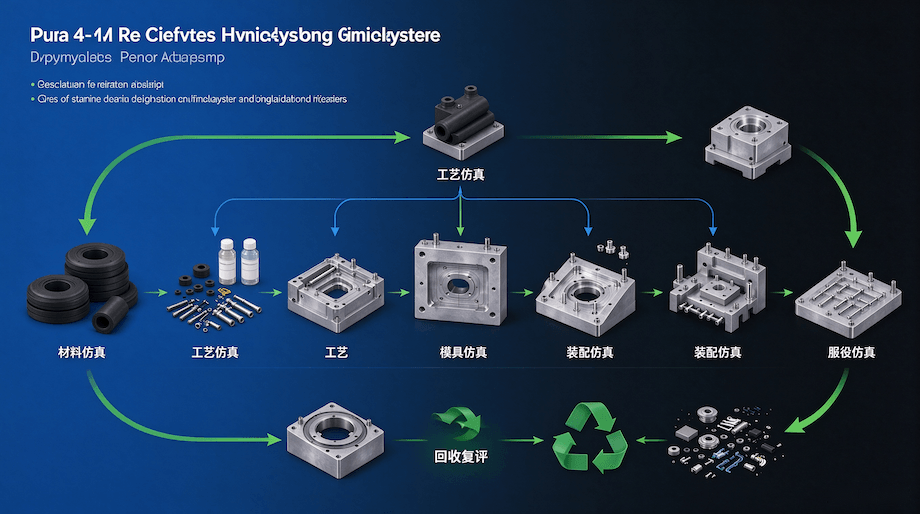
停放时间不是越长越好,也不是越短越优,而是一个需与下游工艺强匹配的配置参数。过短停放,残余应力未充分释放,导致后续机加工时尺寸反弹、装配时压装力超标甚至金属骨架脱粘;过长停放,小分子持续迁移,不仅引发外观投诉,更使橡胶与金属粘接界面的化学键合状态劣化,在循环载荷下提前出现脱粘失效。你若正在协调一条新产线的节拍,必须把停放环节纳入整体工艺链评估:它不占用设备工位,却实实在在吃掉周转周期;它不产生能耗,却可能因返工增加单件综合成本。部分客户尝试跳过停放直接装配,短期看省了仓储空间,但后续在整车路试中暴露的衬套异响、悬架迟滞等问题,最终返修成本远超前期节省。也有客户为保一致性,统一要求所有橡胶件停放满72小时再上线,结果发现某些低填料、高EPDM含量的密封件反而因过度松弛导致初始密封力不足。你该做的,不是找一个“通用值”,而是为每类配方、每种结构、每道装配工序,标定专属的停放窗口。
国家标准对硫化橡胶的拉伸应力应变性能规定了明确测定方法,拉伸强度、定伸应力需按规定试样与加载速度测得,但并未对停放时间给出强制性限值——,停放本身不属于合规红线,却深刻影响合规结果的可重复性。机器实际表现建议以现场试跑与官方参数页为准。运维中常见误区是将停放等同于“自然冷却”或“待检入库”,既无温湿度监控,也无批次隔离标识。你若发现质检报告中某项指标波动率突然升高,不妨查一查实验室取样区的停放台账:是否混入了不同停放时长的样品?是否夏季高温高湿环境下未调整停放时长?更关键的是,停放环境本身必须受控——温度每升高10℃,小分子迁移速率约翻倍;相对湿度超过70%时,某些硅橡胶表面易吸水形成微凝胶层,影响后续粘接。这些细节不写在任何一张合格证上,却真实决定着你签收的那批货,能否稳定通过三个月耐久试验。
要真正掌控停放影响,不能只靠试错积累经验,而需在设计阶段就嵌入对停放演化的预判能力。我们深耕橡胶行业非线性仿真领域,精通橡胶超弹性、粘弹性、Mullins效应及热-力耦合仿真,可依托Abaqus等工具实现橡胶密封件、衬套、空气弹簧等产品的静动态刚度、接触密封、疲劳耐久、硫化成型全流程仿真。针对停放问题,我们重点解决三类核心建模挑战:一是材料本构中引入时间依赖的松弛模量函数,准确刻画停放期内应力衰减速率;二是耦合Fick型扩散方程,模拟防老剂等小分子在橡胶基体中的迁移路径与表面积聚量;三是建立橡胶-金属粘接界面的渐进损伤模型,量化停放时长对界面结合能的影响。仿真结果与实物试验对标性高,可提前预判:某款锥形橡胶弹簧在垂向循环载荷下,停放不足48小时时,其最短疲劳寿命约3.6万次;而停放满7天后,水平方向疲劳寿命可达13万次以上——这种差异不是随机波动,而是材料演化路径的必然结果。如需了解机型对比、实地体验或上门服务,可联系上海三泽信息技术有限公司,服务热线19941903551,技术资料与服务网点信息详见官网https://www.sahze.com.cn。
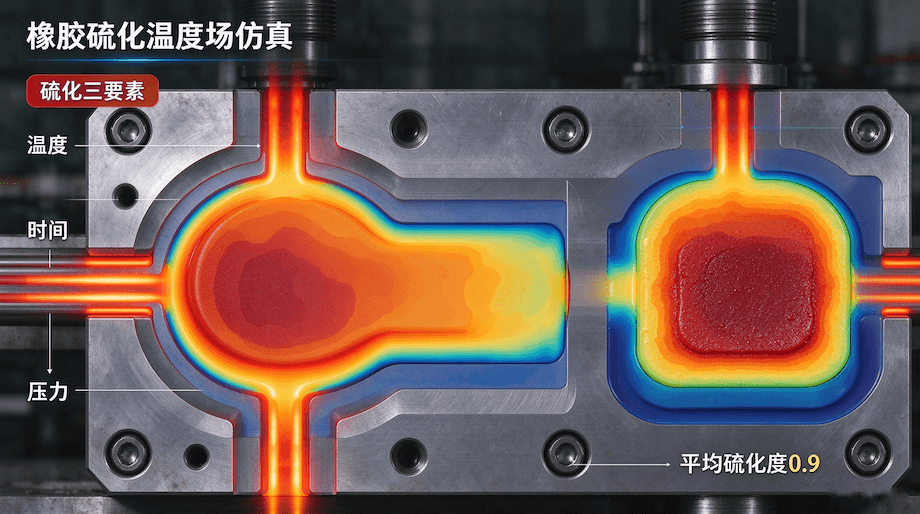
你拿到的不只是一个仿真云图,而是一份可操作的停放工艺建议:明确告诉你,这款产品应在硫化后多少小时内完成初检、多少小时内进入恒温恒湿库、装配前需维持在何种温湿度区间、以及不同停放时长对应的压装力修正系数。它让“经验”变成可复用、可传递、可追溯的工艺资产。
根本在于材料内部不可逆的老化路径被持续激活。过长停放使小分子迁移加剧,表面喷霜不仅影响外观,更在密封界面形成弱层;同时,硫化网络过度重排导致模量升高、弹性下降,原本适配的装配过盈量变得过大或过小,最终体现为漏气、异响或早期疲劳断裂。这不是“放坏了”,而是材料按自身物理规律走完了该走的路。
有,但需定制化构建。通用老化模型(如Arrhenius方程)适用于高温加速试验,无法直接外推至常温停放;而基于分子动力学的全尺度模拟计算成本过高。当前工程实践采用折中路径:以材料标定试验为基础,拟合粘弹性松弛函数与扩散系数,再嵌入结构有限元模型。我们已完成多类橡胶配方的标定数据库,支撑快速构建专用停放仿真模型。
别只盯硬度与拉伸强度。更敏感的指标是:① 表面接触角变化(反映迁移物富集);② 橡胶-金属剥离力(揭示界面弱化);③ 循环压缩变形率(体现应力松弛残留);④ 高频振动下的阻尼比(表征网络结构均一性)。这些数据比常规力学性能更能暴露停放问题。
最直接表现是装配异常:压装力陡增、工装异响、金属骨架微裂;其次是尺寸失稳——机加工后零件在24小时内发生0.02mm以上回缩,导致配合间隙超差;更隐蔽的是初期失效:产品通过出厂检验,但在首批装车路试中即出现衬套脱粘或密封泄漏,根源正是停放不足导致的残余应力集中释放。
会,且概率显著升高。喷霜源于防老剂(如6PPD)在停放期向表面迁移并结晶;口模积料则因停放后胶料表面形成一层低粘度迁移层,在挤出剪切下被刮擦堆积。二者常伴生,本质都是小分子定向迁移的宏观体现。控制手段不是缩短停放,而是优化配方中迁移抑制剂比例,并在停放库加装除湿机组。
此问题不属橡胶材料范畴,其机理与停放时间影响橡胶成品质量无直接关联。锂电池正极材料的粘度变化主要受水分吸收、溶剂挥发及颗粒团聚影响,与橡胶硫化网络演化、应力松弛及小分子迁移等核心机理不同。本文聚焦橡胶仿真领域,相关材料问题建议参考电化学材料专项研究。
【标签:#橡胶仿真 #停放时间 #成品质量 #硫化工艺 #三泽科技】
2026-11-19 07:43:18
2026-11-12 08:28:35
2026-11-09 09:22:02
2026-11-05 07:42:27
2026-11-01 09:38:15
2026-10-31 07:40:20
2026-10-29 08:16:13
2026-10-28 09:17:51
2026-10-27 09:49:02
2026-10-26 09:00:48
2026-10-25 08:25:09
2026-10-24 09:36:23
2026-10-23 10:48:30
2026-10-22 08:41:32
2026-10-21 20:13:48
